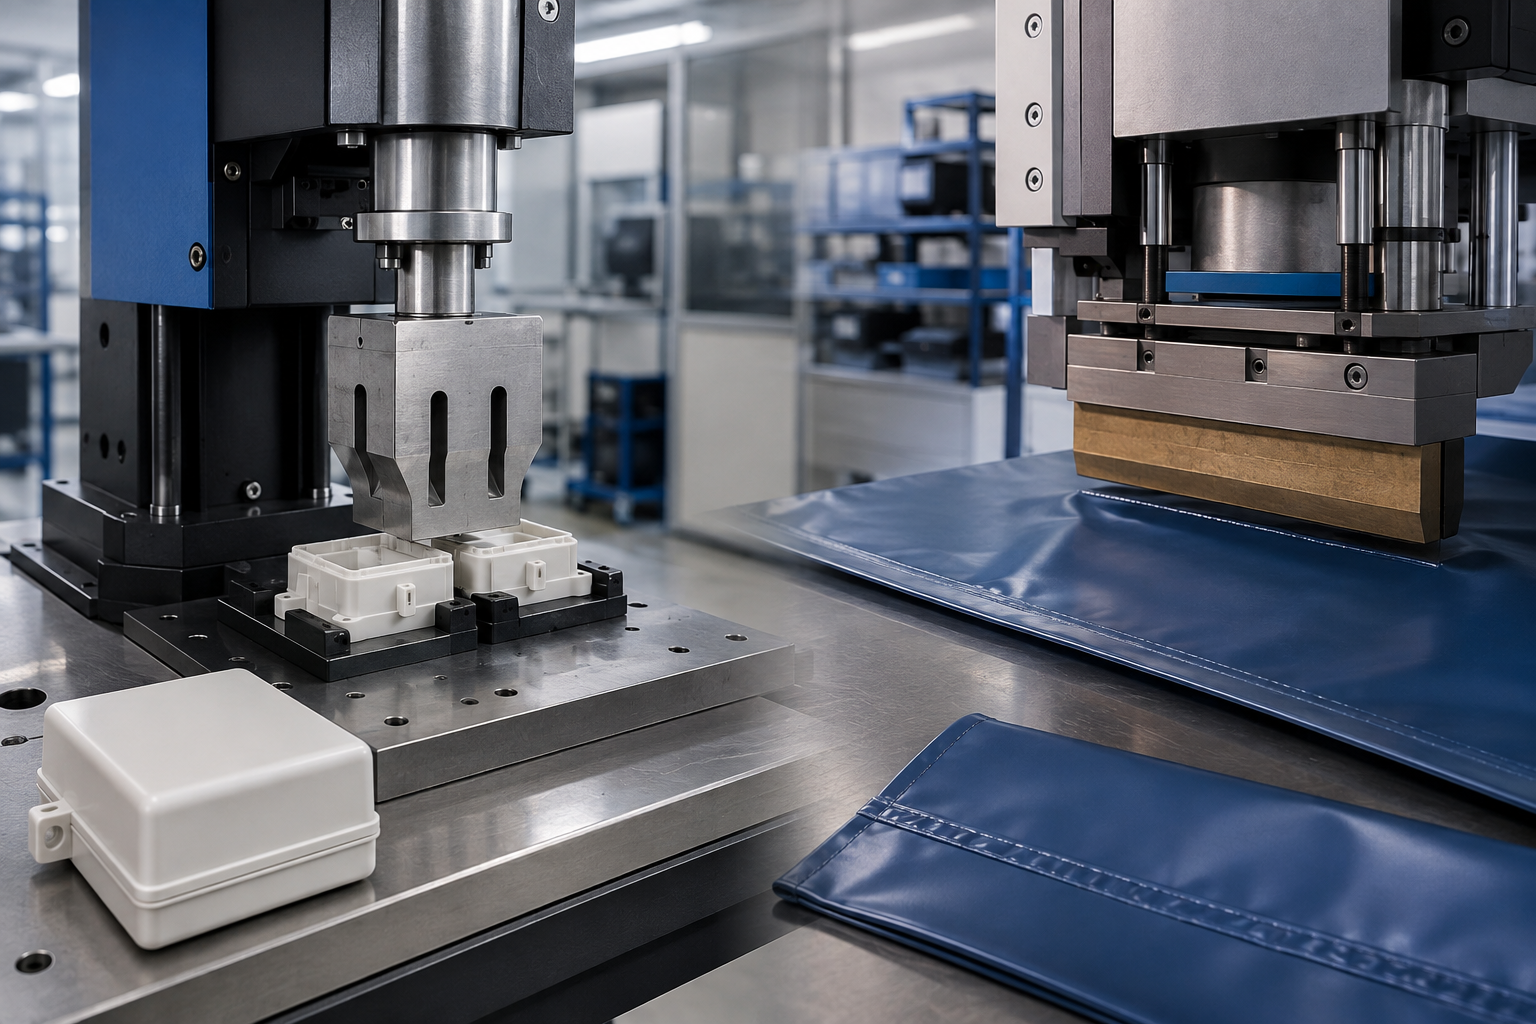
Однако ультразвуковая и ТВЧ-сварка основаны на разных физических принципах и решают разные производственные задачи. Оборудование, успешно соединяющее небольшие детали из жёсткого термопласта, может оказаться неподходящим для сварки тентового полотна или мягкой упаковки. Поэтому выбирать технологию необходимо с учётом материала, конструкции изделия, размеров шва, производительности и требований к готовой продукции.
Ошибочный выбор оборудования приводит к нестабильному качеству, увеличению процента брака и дополнительным расходам на переналадку производства. Перед покупкой станка желательно провести испытания на реальных образцах материала и определить параметры будущего технологического процесса.
Чем отличаются ультразвуковая и ТВЧ-сварка пластика
При ультразвуковой сварке электрическая энергия преобразуется в механические колебания высокой частоты. Они передаются через преобразователь, волновод и рабочий инструмент непосредственно в зону соединения деталей. Под действием колебаний и прижимного усилия на границе соприкасающихся поверхностей выделяется тепло. Полимер размягчается, после чего детали соединяются под давлением.
Нагрев происходит локально и занимает короткое время. Благодаря этому ультразвуковая сварка подходит для автоматизированных линий и серийного производства небольших изделий. Технология применяется при выпуске деталей для автомобильной промышленности, бытовой техники, электроники, медицины, упаковки и других отраслей.
Рабочий инструмент — сонотрод, который также называют волноводом или сварочным наконечником, — должен соответствовать форме детали и параметрам ультразвуковой системы. Он передаёт колебания на изделие и распределяет нагрузку по зоне сварки. Ошибки в расчёте геометрии, частоты или амплитуды инструмента могут привести к снижению мощности, неравномерному шву и повреждению оборудования. Поэтому для нестандартной продукции может потребоваться индивидуальное проектирование ультразвукового волновода.
ТВЧ-сварка основана на нагреве материала в высокочастотном электромагнитном поле. Заготовки помещаются между электродами, которые одновременно передают энергию и создают необходимое давление. Нагрев возникает внутри полимера по всей площади рабочего электрода, а после выдержки и охлаждения формируется прочное соединение.
Этот способ особенно эффективен для материалов с подходящими диэлектрическими свойствами. Наиболее распространённый пример — поливинилхлорид. ТВЧ-оборудование широко применяется для производства тентов, надувных изделий, защитных покрытий, мягких окон, натяжных потолков, медицинских изделий, канцелярской продукции, упаковки, блистеров и продукции из искусственной кожи.
В отличие от ультразвуковой технологии, ТВЧ-сварка удобна при соединении больших площадей и формировании протяжённых фигурных швов. Геометрия соединения определяется формой электрода, поэтому на поверхности можно одновременно получать контурный шов, тиснение или декоративный элемент.
Таким образом, ультразвуковая сварка чаще используется для компактных деталей, локальных соединений и жёстких полимеров. ТВЧ-сварка преимущественно применяется для листовых и гибких материалов, особенно содержащих ПВХ и полиуретан. Но окончательное решение нельзя принимать только по внешнему виду изделия: необходимо учитывать точный состав материала и проверять его свариваемость.
Как выбрать технологию по материалу и виду изделия
Первым критерием выбора является тип полимера. Разные пластики неодинаково реагируют на механические колебания и электромагнитное поле. Даже материалы с одинаковым коммерческим названием могут отличаться составом, количеством пластификаторов, наполнителей, армирующих компонентов и других добавок.
Ультразвуковым способом хорошо соединяются многие термопласты, однако результат зависит от их структуры и совместимости. На качество влияют жёсткость материала, коэффициент трения, температура размягчения, способность передавать колебания и разница между температурами плавления соединяемых деталей.
Если свариваются разные полимеры, необходимо проверить их химическую и технологическую совместимость. Материалы могут хорошо соединяться по отдельности, но не образовывать прочного шва друг с другом. Предварительно оценить возможности метода помогает размещённая в инфоцентре таблица совместимости материалов для сварки ультразвуком.
ТВЧ-сварка наиболее эффективна для полярных термопластов, способных активно нагреваться в высокочастотном поле. К таким материалам относится ПВХ, широко применяемый в производстве гибких изделий. Некоторые разновидности полиуретана и других полимеров также могут свариваться токами высокой частоты, но возможность их обработки необходимо проверять на конкретных образцах.
Для материалов, которые слабо взаимодействуют с электромагнитным полем, ТВЧ-сварка может оказаться неэффективной. Увеличение мощности не всегда решает проблему и способно вызвать локальный перегрев, искрение или повреждение заготовки. В таком случае следует рассмотреть ультразвуковую, термическую или другую технологию соединения.
Вторым критерием является конструкция продукции. Для небольших литых деталей, корпусов, крышек, клапанов, фильтров, элементов электроприборов и автомобильных компонентов обычно удобна ультразвуковая сварка. Она позволяет создать локальное соединение за доли секунды или несколько секунд и легко встраивается в автоматическую линию.
При проектировании детали желательно заранее предусмотреть зону сварки. Специальные направляющие элементы концентрируют энергию на границе соединения и помогают быстрее получить равномерное расплавление. Если конструкция изначально не рассчитана на ультразвуковое воздействие, добиться стабильного результата будет сложнее.
Для тентов, плёнок, оболочек, мягких резервуаров, папок, обложек, медицинских пакетов и других изделий из гибких материалов чаще выбирают ТВЧ-оборудование. Рабочий электрод может формировать длинный прямой шов или замкнутый контур. Это позволяет за одну операцию соединять значительную площадь материала.
Третьим критерием является толщина заготовок. Ультразвуковые колебания должны эффективно достигать зоны соединения. Слишком большая толщина, сложная форма или значительное расстояние между волноводом и швом могут вызвать потери энергии. Для тонких гибких материалов, напротив, необходимо контролировать воздействие, чтобы не получить прожог или деформацию.
При ТВЧ-сварке толщина материала также влияет на мощность, давление и продолжительность цикла. Недостаточное воздействие приводит к слабому соединению, а чрезмерное — к перегреву, выдавливанию материала и повреждению поверхности. Параметры следует устанавливать по результатам испытаний.
Нужно учитывать и размеры партии. Для единичных заказов или периодической обработки разных изделий важно оценить продолжительность переналадки и стоимость оснастки. При серийном производстве на первый план выходят длительность рабочего цикла, повторяемость параметров, удобство загрузки заготовок и возможность автоматизации.
Если предприятие не планирует приобретать собственный станок, отдельные операции можно передать специализированному подрядчику. Компания «РемПласт» выполняет сварку изделий ультразвуком, что позволяет проверить технологию или выпустить партию продукции без самостоятельной организации участка.
Подбор оборудования и подготовка производства
После выбора способа сварки необходимо определить характеристики станка. Для ультразвукового оборудования важны рабочая частота, мощность генератора, амплитуда колебаний, усилие прижима, ход рабочего механизма и возможности настройки цикла.
Частота связана с размерами системы, допустимой амплитудой и особенностями обрабатываемой продукции. Оборудование с более низкой рабочей частотой обычно применяется для более крупных деталей и задач, требующих значительной мощности. Более высокочастотные системы подходят для точной обработки небольших и чувствительных изделий. Однако подбирать частоту только по размеру детали неправильно: необходимо учитывать материал, конструкцию шва и площадь контакта.
Ультразвуковой комплект включает генератор, преобразователь, бустер и волновод. Все его элементы должны работать как единая акустическая система. Несоответствие частотных характеристик отдельных компонентов приводит к потерям мощности, нестабильной работе и ускоренному износу. При появлении постороннего шума, нагрева, снижения амплитуды или нестабильного качества шва комплект необходимо диагностировать.
Для ТВЧ-станка важны выходная мощность генератора, размеры рабочего стола, площадь электрода, усилие пресса и устройство защиты от пробоя. Также учитываются способ перемещения заготовки, количество рабочих постов и необходимость использования дополнительных позиционирующих приспособлений.
Мощность должна соответствовать площади шва и особенностям материала. Слишком слабый генератор не обеспечит равномерного нагрева, а неоправданно мощное оборудование увеличит стоимость участка и требования к подключению. Для серийного выпуска крупной продукции могут применяться станки со слайдером, карусельным столом или несколькими рабочими позициями.
До запуска производства необходимо изготовить оснастку и провести пробные циклы. Испытания позволяют определить сварочное давление, амплитуду или мощность, продолжительность воздействия, время выдержки и охлаждения. Полученный шов проверяют визуально, а также испытывают на разрыв, герметичность или другие характеристики, предусмотренные требованиями к изделию.
Для корректного сравнения результаты необходимо фиксировать. Если оператор изменяет сразу несколько настроек, определить причину улучшения или ухудшения качества сложно. Параметры корректируют последовательно, сохраняя данные каждого испытания. После выбора рабочего режима настройки закрепляют в технологической карте.
Кроме самого станка следует оценить требования к производственному участку. Необходимо предусмотреть безопасное размещение оборудования, подвод электропитания и сжатого воздуха, если он используется, организацию рабочего места, хранение оснастки и удобную подачу заготовок. Для автоматической линии дополнительно учитываются датчики, защитные ограждения и интерфейсы обмена сигналами.
Выбор между ультразвуковой и ТВЧ-сваркой должен основываться не на популярности технологии, а на характеристиках конкретной продукции. Ультразвук эффективен для быстрого локального соединения многих жёстких термопластичных деталей. ТВЧ-сварка оптимальна для обработки ПВХ и ряда других гибких полимерных материалов, особенно когда требуется длинный или фигурный герметичный шов.
Если состав материала неизвестен, изделие имеет сложную геометрию или планируется запуск новой производственной линии, целесообразно обратиться к специалистам. Компания «РемПласт» оказывает консультации по подбору оборудования, проектирует оснастку и производственные решения, обслуживает и восстанавливает станки для сварки пластика. Испытание материала и анализ технического задания позволяют подобрать технологию, которая обеспечит требуемое качество соединения и стабильность серийного выпуска.